


Kada radimo kao dobavljač elektroerozerijske obrade žičanom rezanjem, jedno od najčešćih pitanja koje čujemo od naših kupaca je: "Kako mogu izmjeriti hrapavost površine dijelova izrađenih vašom opremom?" To je također kritično pitanje—jer hrapavost površine nije samo kozmetički detalj za strojno obrađene dijelove. Za industrije koje se kreću od zrakoplovstva i medicinskih uređaja do automobilske i precizne proizvodnje, tekstura površine dijela izravno utječe na izvedbu, trajnost i funkcionalnost. Previše grubo, a pokretni dijelovi će se brže istrošiti; previše glatko, a određene komponente možda neće držati podmazivanje kako je predviđeno. A budući da EDM rezan žicom radi erodiranjem materijala tankom, električki nabijenom žicom (umjesto rezanjem oštrim alatom), njegova hrapavost površine slijedi jedinstveni skup pravila koja se ne primjenjuju na tradicionalno glodanje ili tokarenje. Razložimo ovo korak po korak, uključujući kako naš asortiman EDM strojeva za rezanje žicom može utjecati na rezultate i kako ih možete točno izmjeriti.
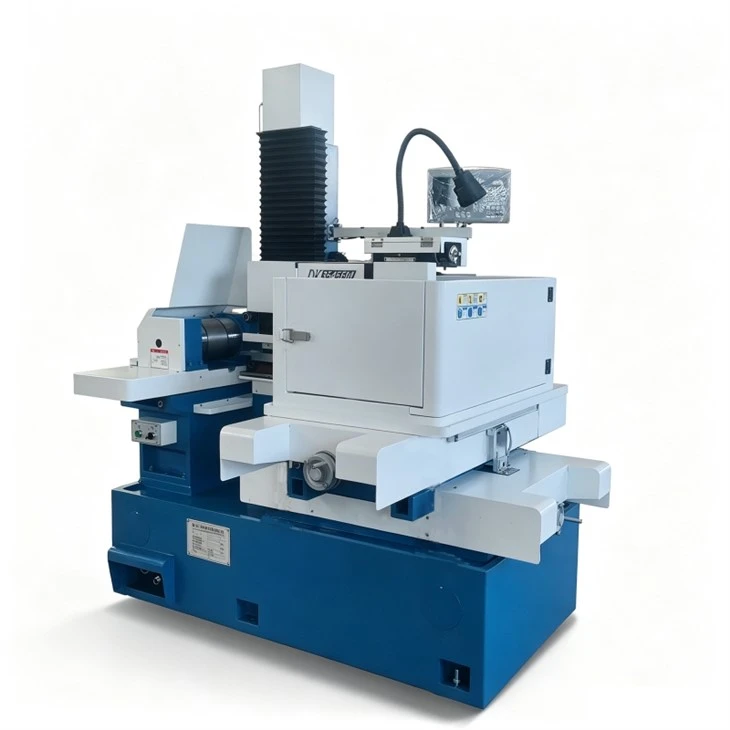
Prvo, važno je razumjeti zašto je hrapavost površine EDM-a rezanog žicom drugačija. Za razliku od glodala koje ostavlja tragove posmaka ili tokarilice koja stvara koncentrične grebene, EDM rezana žicom proizvodi površinski uzorak od sićušnih kratera koje ostavlja svaka električna iskra. Svaka iskra topi i isparava malu količinu materijala i iz žice i iz radnog komada, a kako se žica kreće kroz radni komad (bilo velikom brzinom za strojeve s jednim rezom ili sporije za precizne modele s više rezova), ti se krateri preklapaju kako bi stvorili jednoličnu teksturu. Ta tekstura ovisi o nekoliko čimbenika: vrsti žice, broju rezova koje koristite, naponu iskri i brzini kretanja žice. Na primjer, stroj s jednim rezom kao što je naš DK7725 Single Cutting Wire Cut EDM dizajniran je za operacije grube obrade, tako da će njegova hrapavost površine biti veća (obično oko 3-6 mikrometara Ra) jer brzo uklanja materijal s manje prolaza. Ako koristite stroj s više rezova kao što je OL4565FM Multiple Cutting Wire Cut EDM, možete napraviti grubi prolaz, zatim jedan ili dva prolaza s nižom žicom i manjim iskrama, što svodi Ra na 0,1-1,5 mikrometara Ra—savršeno za precizne dijelove kojima je potrebna glatka završna obrada.
Dakle, koji je najbolji način za mjerenje ove hrapavosti? Postoje dvije glavne kategorije metoda: kontaktna profilometrija i beskontaktne optičke metode. Oba imaju svoje prednosti i nedostatke, a onaj koji odaberete ovisi o veličini vašeg dijela, složenosti i potrebnoj preciznosti. Prođimo kroz svaki i kako rade s EDM dijelovima rezanim žicom.

Kontaktna profilometrija najraširenija je metoda za strojno obrađene dijelove, posebice u proizvodnim pogonima. Uključuje povlačenje male igle s dijamantnim vrhom po površini dijela i mjerenje okomitog otklona igle dok se pomiče preko kratera koje ostavlja EDM. Najčešći alat ovdje je uređaj za ispitivanje hrapavosti površine, koji izračunava standardne parametre kao što su Ra (aritmetička sredina odstupanja površinskog profila od srednje linije), Rz (prosječna maksimalna visina profila kroz duljinu uzorkovanja) i Rt (ukupna visina profila). Za EDM dijelove rezane žicom, ova metoda dobro funkcionira jer može pristupiti ravnim, blago zakrivljenim ili čak složenim geometrijama (sve dok igla može doseći površinu). Ipak, morate biti oprezni s duljinom uzorkovanja. Za tipičan razmak kratera rezane žice za EDM, duljina uzorkovanja trebala bi biti najmanje 5 puta veća od prosječnog razmaka između kratera—u suprotnom će vaša mjerenja biti previše nepravilna. Ako mjerite maleni dio, poput malih komponenti za koje je dizajniran naš Mini Wire EDM Machine, provjerite ima li tester dovoljno malu duljinu uzorkovanja i tanku iglu kako biste izbjegli oštećenje dijela ili dali netočna očitanja.
Još jedna stvar koju treba imati na umu: kada koristite kontaktnu profilometriju s žičanim EDM dijelovima, smjer mjerenja je bitan. Površina EDM-a rezanog žicom ima usmjerenu teksturu (koja se naziva "lay") od putanje žice. Ako iglu vodite paralelno sa smjerom žice, dobit ćete drugačiju Ra vrijednost nego ako je vodite okomito. Za većinu primjena trebali biste mjeriti oba smjera i koristiti prosjek, ali svakako dokumentirajte koji ste smjer koristili za evidenciju kontrole kvalitete—ovo je posebno važno za zrakoplovne ili medicinske dijelove koji zahtijevaju sljediva mjerenja.
Sada, beskontaktne metode postaju sve popularnije, posebno za osjetljive dijelove gdje bi igla mogla izgrebati ili oštetiti površinu, ili za dijelove složenih oblika koje igla ne može dosegnuti. Najčešći beskontaktni alati su optički interferometri, konfokalni mikroskopi i laserski skeneri. Optički interferometri koriste svjetlosne valove za mjerenje razlika u visini površine, što je odlično za vrlo glatke površine (poput završnih slojeva našeg OL640CR Precision Medium Speed Wire Wire EDM, koji može postići Ra vrijednosti od čak 0,05 mikrometara). Konfokalni mikroskopi rade tako da se fokusiraju na različite slojeve dijela, tako da mogu stvoriti 3D mapu cijele površine—ovo je savršeno za EDM dijelove rezane žicom jer vam omogućuje da vidite ne samo Ra vrijednost, već i veličinu i distribuciju EDM kratera. Laserski skeneri još su svestraniji; mogu brzo mjeriti velike dijelove i uopće ne dodiruju površinu. Loša strana? Beskontaktne metode mogu biti skuplje od kontaktnih testera i bore se s vrlo grubim površinama na kojima su krateri preduboki ili neravni da bi se svjetlost dosljedno reflektirala.
Bilo da odaberete kontakt ili beskontakt, postoji nekoliko najboljih praksi posebno za EDM dijelove rezane žicom kojih biste se trebali pridržavati. Prvo, uvijek očistite dio prije mjerenja. Žičani EDM ostavlja tanak sloj krhotina koji se naziva sloj ponovnog livenja, koji se može oljuštiti ili ispuniti male kratere, čineći vaše mjerenje pogrešnim. Koristite blago otapalo (poput izopropilnog alkohola) i meku krpu za nježno čišćenje površine—izbjegavajte abrazivna sredstva za čišćenje jer mogu promijeniti teksturu koju pokušavate izmjeriti. Drugo, testirajte svoj mjerni alat na referentnom standardu prije nego što ga upotrijebite na svojim dijelovima. Većina dobavljača uređaja za ispitivanje hrapavosti površine daje standardni dio s poznatom Ra vrijednošću; izvođenje mjerenja na ovome prvo osigurava da je vaš alat ispravno kalibriran. Treće, ako mjerite veliki dio, poput onih za koje je napravljen naš DK77100 Single Cutting Wire Cut EDM (koji može obraditi radne dijelove do 1000 mm u hodu), izvršite višestruka mjerenja na različitim područjima dijela. EDM rezana žicom može imati male varijacije u hrapavosti površine ovisno o istrošenosti žice dok reže kroz dio, tako da jedno mjerenje možda neće biti reprezentativno za cijeli dio.
Povežimo sada ovo s vašim izborom EDM stroja za rezanje žice—jer stroj koji koristite ima izravan utjecaj na hrapavost površine koju ćete mjeriti. Ako tek počinjete s EDM rezanjem žice i trebate stroj za operacije grube obrade, DK7725 je izvrsna početna točka. To je brzi stroj s jednim rezom koji daje dosljedne Ra vrijednosti od 3-6 mikrometara, što je savršeno za dijelove kojima nije potrebna super glatka završna obrada, poput prototipova ili nekritičnih komponenti. Ali ako vam je potreban precizan dio - recimo, medicinski implantat ili umetak za kalup - poželjet ćete stroj s više rezova kao što je OL4565FM. Ovaj stroj omogućuje vam izvođenje višestrukih prolaza: grubi rez za uklanjanje većine materijala, zatim dva prolaza za podrezivanje sa sporijom brzinom žice i manjom energijom iskre, što smanjuje veličinu kratera i svodi Ra na 0,1-0,5 mikrometara. Čak i za manje dijelove, poput sitnih zupčanika ili elektroničkih komponenti, naš Mini Wire EDM Machine dizajniran je s preciznom kontrolom osi i tankom žicom, tako da može stvoriti glatke završne obrade od 0,08 mikrometara Ra bez oštećenja osjetljivog dijela.
Također je vrijedno napomenuti da žičana elektroerozija srednje brzine, poput našeg OL640CR, premošćuje jaz između strojeva s jednim i više rezova. Koristi mesinganu žicu za višekratnu upotrebu (umjesto žice za jednokratnu upotrebu u strojevima velike brzine) i radi sporijom brzinom, tako da stvara ujednačeniju površinsku teksturu od stroja s jednim rezom, ali je brži od stroja s više rezova za srednje precizne dijelove. To ga čini popularnim izborom za radionice kojima je potrebna fleksibilnost u sposobnostima hrapavosti površine.
Sada, uobičajena pogreška koju vidimo da kupci čine je pretpostavka da je "glađe uvijek bolje". To ne vrijedi za EDM dijelove rezane žicom, jer hrapavost površine ima svrhu. Na primjer, hidrauličke komponente trebaju blago hrapavu površinu za držanje podmazivanja između pokretnih dijelova, što smanjuje trošenje. Ako površinu učinite previše glatkom, podmazivanje će se istisnuti, što će dovesti do trenja i kvara. Dakle, prilikom mjerenja prvo biste trebali provjeriti tehnički crtež vašeg dijela za potrebnu vrijednost Ra ili Rz, a zatim prilagoditi postavke svog EDM stroja kako biste ispunili taj zahtjev. Ako vaš dio treba Ra 1.6, jednorezni stroj će vam dati 3-6, što je previše grubo—tako da ćete morati koristiti višerezni stroj s trim prolazima.
Drugi faktor: vrsta žice. Žica koju koristite u svom EDM stroju također utječe na hrapavost površine. Strojevi velike brzine kao što je DK7725 obično koriste žicu obloženu cinkom, koja stvara malo veće kratere nego neobložena mjedena žica. Višestruki strojevi poput OL4565FM koriste mesinganu žicu veće čistoće za trim prolaze, što stvara manje iskre i glatku površinu. Ako radite sa sitnim dijelovima na Mini Wire EDM stroju, možete čak koristiti žicu promjera 0,05 mm (umjesto standardnih 0,25 mm) za izradu manjih kratera i finiju završnu obradu.
Razgovarajmo o rješavanju uobičajenih problema s hrapavošću površine s EDM-om rezanim žicom, jer to je nešto s čime klijentima pomažemo cijelo vrijeme. Ako je vaša izmjerena Ra vrijednost viša od očekivane, provjerite sljedeće: je li žica istrošena? Istrošena žica ima nejednak promjer, što stvara nepravilne iskre. Je li tlak ispiranja prenizak? Wire cut EDM koristi dielektričnu tekućinu za ispiranje krhotina iz zone rezanja; niski tlak znači da krhotine ostaju u kraterima, čineći površinu grubljom. Jesu li vaše postavke iskre previsoke? Ako koristite preveliki napon ili predugo trajanje impulsa, iskre su veće, stvarajući veće kratere. Za operacije višestrukog rezanja, ako vaši prolazi za podrezivanje ne daju glatku završnu obradu koju želite, pokušajte smanjiti brzinu žice na prolazu za podrezivanje—sporija brzina znači manje iskrenja.
Na kraju dana, mjerenje hrapavosti površine rezane žicom EDM nije samo odabir alata i pritisak na gumb. Radi se o razumijevanju kako vaš EDM stroj radi, kako proces obrade stvara teksturu i usklađivanju vaše metode mjerenja sa zahtjevima vašeg dijela. Kao dobavljač EDM-a za žičane rezove, radili smo sa stotinama kupaca kako bismo dobili pravu završnu obradu za svoje dijelove—bez obzira koriste li stroj s jednim rezom za grube radove ili stroj s više rezova za precizne medicinske komponente. Ako želite nadograditi svoju EDM postavku ili ako vam je potrebna pomoć u pronalaženju stroja koji će vam dati potrebnu hrapavost površine, tu smo da vam pomognemo. Obratite nam se da porazgovaramo o vašim specifičnim zahtjevima za dijelove i možemo vas provesti kroz našu ponudu strojeva—od kompaktnog Mini Wire EDM stroja za male dijelove, preko DK77100 DK77100 Jednorezne žičane erozije velikog kapaciteta za velike radne komade, do precizne OL4565FM višestruko rezne žičane erozije za najglađe završne obrade. Također možemo podijeliti najbolje prakse za mjerenje i postavljanje stroja kako bismo vam pomogli da dobijete dosljedne, precizne rezultate hrapavosti površine svaki put.
Reference
- Boyes, W. (2003). Metode i primjena mjerenja hrapavosti površine. ASM International.
- Kunieda, M. i sur. (2005). Obrada električnim pražnjenjem (EDM) – od mikro do makro. CIRP Annals – Manufacturing Technology, 54(2), 651-672.
- Davim, JP (ur.). (2010). Sveobuhvatna obrada materijala, svezak 10: Procesi obrade. Elsevier.
- ISO 4287:2010. Geometrijske specifikacije proizvoda (GPS) – Tekstura površine: Metoda profila – Pojmovi, definicije i parametri površine. Međunarodna organizacija za standardizaciju.
- Jain, VK (2011). Napredni procesi obrade. Saveznički izdavači.